Транспортный поток на складе неравномерен: основная масса машин приезжает к открытию склада или к началу смены, потому что водитель и перевозчик рассчитывают загрузиться или разгрузиться пораньше. Расчёт не срабатывает — все встают в очередь, и у ворот одновременно скапливается два десятка машин и больше.
От этого проигрывают обе стороны. Перевозчик теряет в очереди часы, за которые мог бы выполнить следующий рейс; на некоторых площадках очередь из фур ещё и затрудняет движение на прилегающих улицах. Склад перегружен на пике и простаивает после него, хотя количество людей и техники на смене весь день одинаковое.
Ресурсы склада ограничены. Чтобы равномернее распределить нагрузку на людей и технику в течение дня, нужно учитывать время прибытия транспорта и соотносить его с возможностями склада.
Задачи у компаний при этом разные:
Для этого нужен детальный план прибытия, который учитывает пропускную способность склада: какая машина приедет и когда, сколько времени и ресурсов займёт её обработка. До смены такой план показывает, как распределить людей и технику.
После смены он становится основой для план-фактного анализа: руководитель сравнивает план с тем, что реально произошло за день, видит отклонения и участки работы, которые требуют улучшения. Без детального плана факт сравнивать не с чем, а значит, нет основы и для KPI команды.
Разберём, какие подходы к такому планированию существуют.
Когда руководитель склада видит, что ручное управление потоком перестаёт работать, первое решение, которое приходит в голову, — электронная очередь. Принцип простой: кто раньше зарегистрировался, тот раньше проходит. Конфликт «кто первый» уходит, диспетчер перестаёт тратить время на разборы между водителями.
Это действительно шаг вперёд по сравнению с полностью ручным управлением, однако электронная очередь сохраняет ряд ограничений:
1. Работает только по факту прибытия
Электронная очередь фиксирует порядок, но не управляет потоком. У склада, как правило, есть календарь поставок: определённые поставщики привозят груз по средам и пятницам в оговорённое время, а срочные грузы вроде ультрафреша или свежего молока требуют отдельного окна. Очередь ничего из этого не учитывает, потому что она не работает с приоритетами, а просто нумерует тех, кто уже приехал.
2. Не содержит прогноза по времени разгрузки
Пока водитель не встал на док, склад не понимает, какой именно груз прибыл и сколько времени потребуется на обработку. Это означает, что планировать загрузку доков и распределять людей на смене по-прежнему невозможно.
В итоге машины всё так же ждут, только теперь в управляемой очереди. Склад от этого не начинает работать ритмичнее, а перевозчики не получают предсказуемости. Да и уровень сервиса склада от внедрения электронной очереди обычно не растёт.
3. Как правило, организована только на въезде
Электронная очередь определяет, кто первым попадёт на территорию. Но она уже не контролирует, что происходит внутри двора после того, как машина проехала КПП, а это критично для производственных площадок.
На территориях, где машина перемещается между несколькими местами погрузки с крановой техникой, заторы внутри двора становятся отдельной проблемой — актуально для металлосервисных предприятий, производителей кабельной продукции и труб, контейнерных терминалов. Машины ждут крана, блокируют проезд друг другу, простой техники растёт.
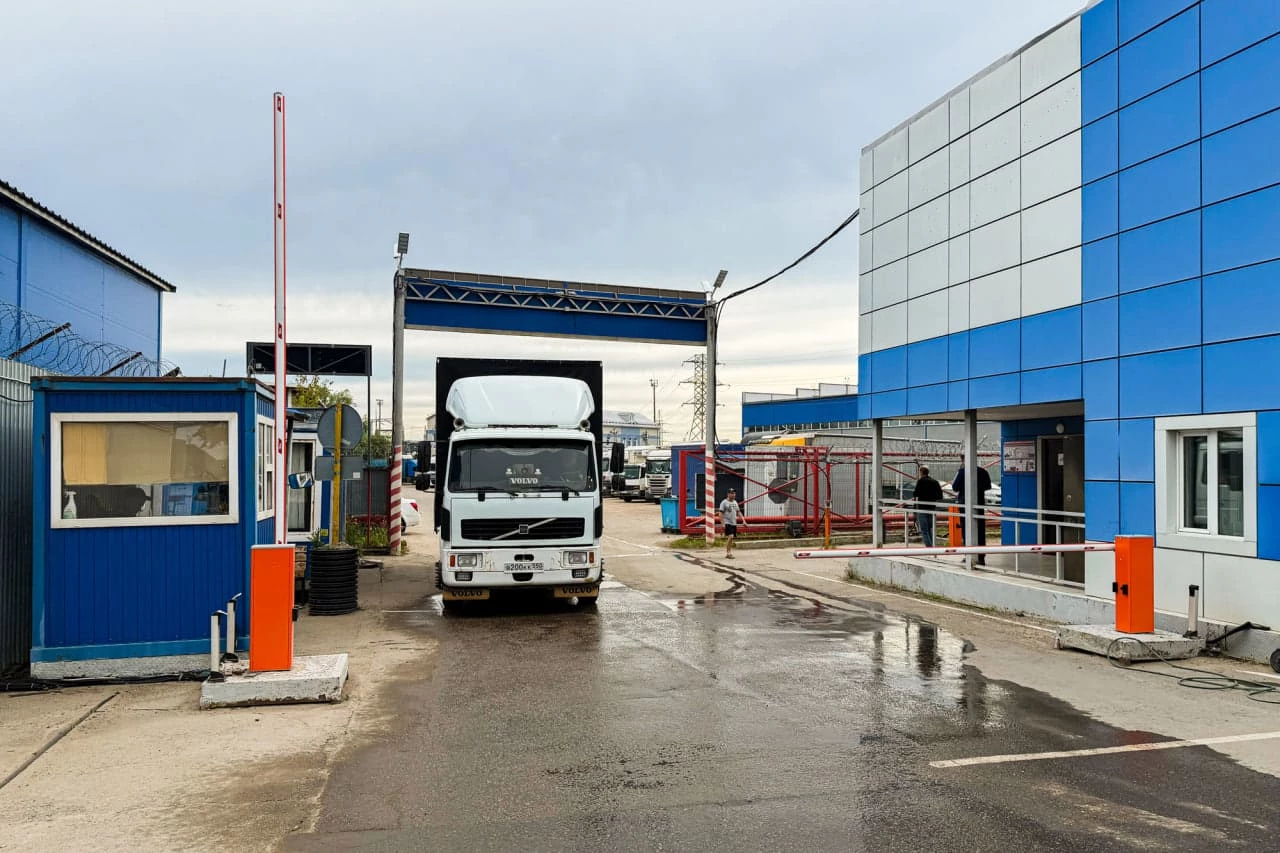
Электронная очередь снимает споры об очерёдности въезда, но сама по себе не распределяет транспорт с учётом загрузки склада. Источник: АНТ Технолоджис
Электронная очередь решает только конфликт очерёдности, а для эффективной работы нужно, чтобы склад действительно мог планировать свою деятельность и ресурсы, управлять нагрузкой.
Так что следующий шаг — планировать прибытие транспорта заранее.
Для этого используют временные слоты: интервалы, в которые склад планирует провести погрузку или разгрузку с учётом нормативного времени обработки.
При небольшом транспортном потоке такое расписание можно вести в любой электронной таблице. Диспетчер заранее согласовывает время визита с поставщиком или перевозчиком и распределяет машины по доступным окнам. Склад в этом случае получает план ещё до прибытия транспорта.
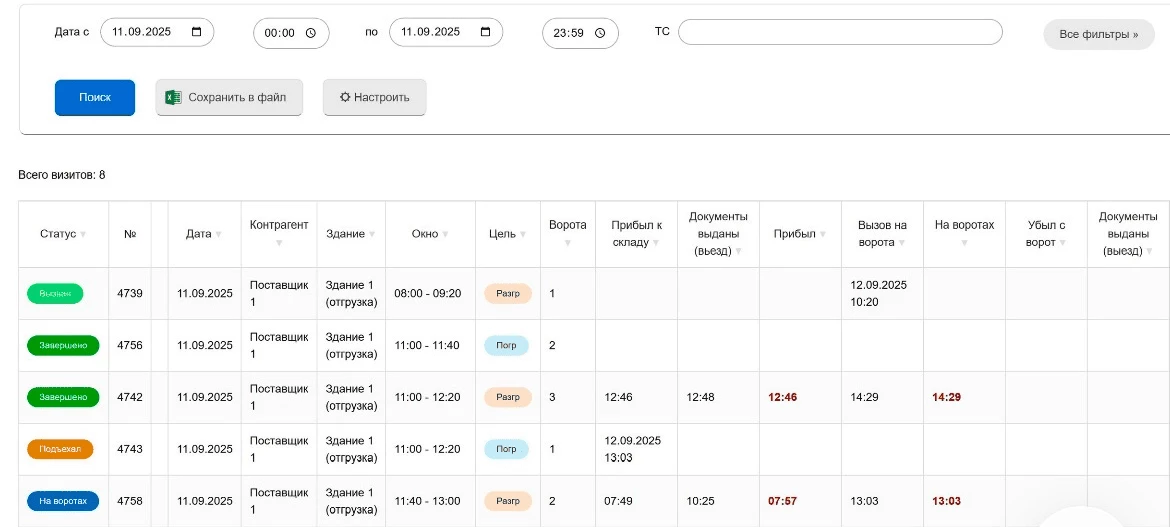
Основная форма работы диспетчера в ant TSM: реестр заявок, их статусы и время исполнения. Источник: АНТ Технолоджис
По мере роста потока увеличивается и объём ручной работы: нужно учитывать разные нормативы обработки, загрузку доков, доступность людей и техники, переносы и опоздания. И для поддержания эффективности эту работу нужно автоматизировать с помощью системы управления временными слотами (TSM).
В TSM контрагент бронирует окно заранее, а система рассчитывает длительность каждого слота динамически, исходя из количества доков, типа груза, грузоподъёмности машины и особенностей операций на конкретной площадке.
Слот под паллетную разгрузку и слот под негабаритный груз с крановой техникой будут разной длительности, и система учтёт это при распределении нагрузки на доки.
Вот какие задачи решает такой подход:
Если груз перемещается между несколькими точками погрузки с использованием крана, контроля только на въезде мало. Система слотов бронирует каждое место погрузки, рассчитывает время переезда между ними и время оформления документов, и из совокупности этих параметров складывается точное расписание движения машины по территории.
Хороший пример — Климовский трубный завод (Группа «ПОЛИПЛАСТИК»). До внедрения системы слотов электронная очередь контролировала только въезд, а внутри территории машины скапливались у мест погрузки. После запуска системы управления слотами и двором ant TSM завод на 16% ускорил оборот транспорта и добился полного возврата инвестиций.
Когда склад знает заранее, какая машина приедет, в какое время и сколько займёт обработка, он может выстроить расписание на день и распределить людей и технику под конкретные операции. Нагрузка выравнивается, и ресурсы используются эффективнее.
Вместе с планированием появляется основа для работы с KPI, мотивацией и справедливой оценкой сотрудников. Руководитель видит план на день, сравнивает его с фактом и понимает, на каком доке и на какой операции произошло отклонение. Такой анализ даёт единую картину для всех уровней управления — от кладовщика до директора. Узкие места становятся видны, и их можно устранять системно. Повышается управляемость и дисциплина в команде, потому что каждый сотрудник понимает, что его работа измеряется на основе данных.
Чтобы система слотов работала, контрагент должен бронировать окно заранее. Поэтому в связке со слотами используют портал контрагентов: поставщик или перевозчик самостоятельно выбирает удобный слот через веб-интерфейс и понимает, что машину обработают вовремя, потому что склад взял на себя обязательство уложиться в забронированное окно.
Портал показывает статусы всех операций в реальном времени, и контрагенту не нужно звонить на склад, чтобы узнать, где его машина. Обе стороны видят одну и ту же картину, и отношения переходят из режима претензий и звонков в штатный прозрачный процесс. Для 3PL-оператора это прямое конкурентное преимущество: перевозчик выберет склад, который принимает вовремя и даёт видимость процесса, а не тот, где стоишь в очереди без понимания, когда её примут.
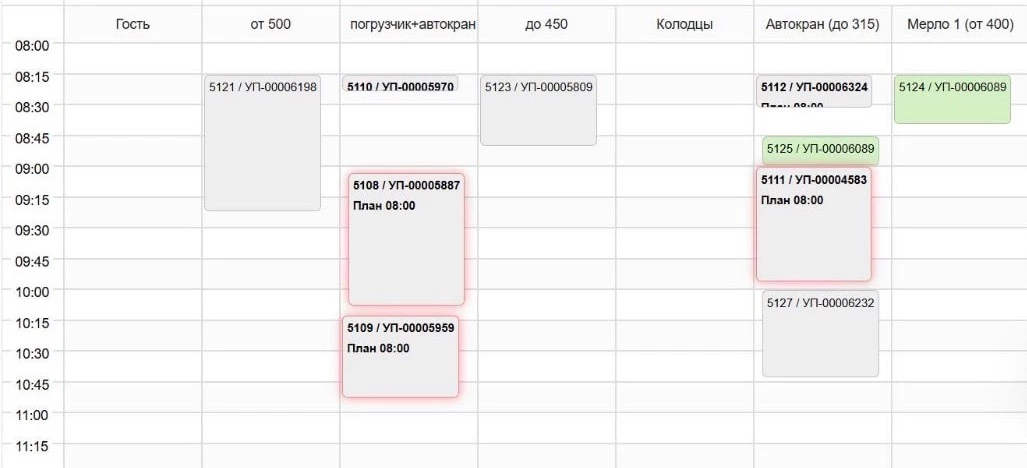
ant TSM: планирование отгрузки заказов по времени и по местам погрузки. Источник: АНТ Технолоджис
Помимо этого, портал работает как платформа обмена документами о состоянии груза, пломб, а также о нарушениях, а центр уведомлений автоматически рассылает сообщения обо всех событиях, которые требуют оперативной реакции.
Побочный эффект — снижение нагрузки на менеджеров склада, потому что контрагент сам заполняет и редактирует заявку, и если раньше на обработку заявок уходили часы ручной работы по почте и телефону, то с порталом этот процесс автоматизируется.
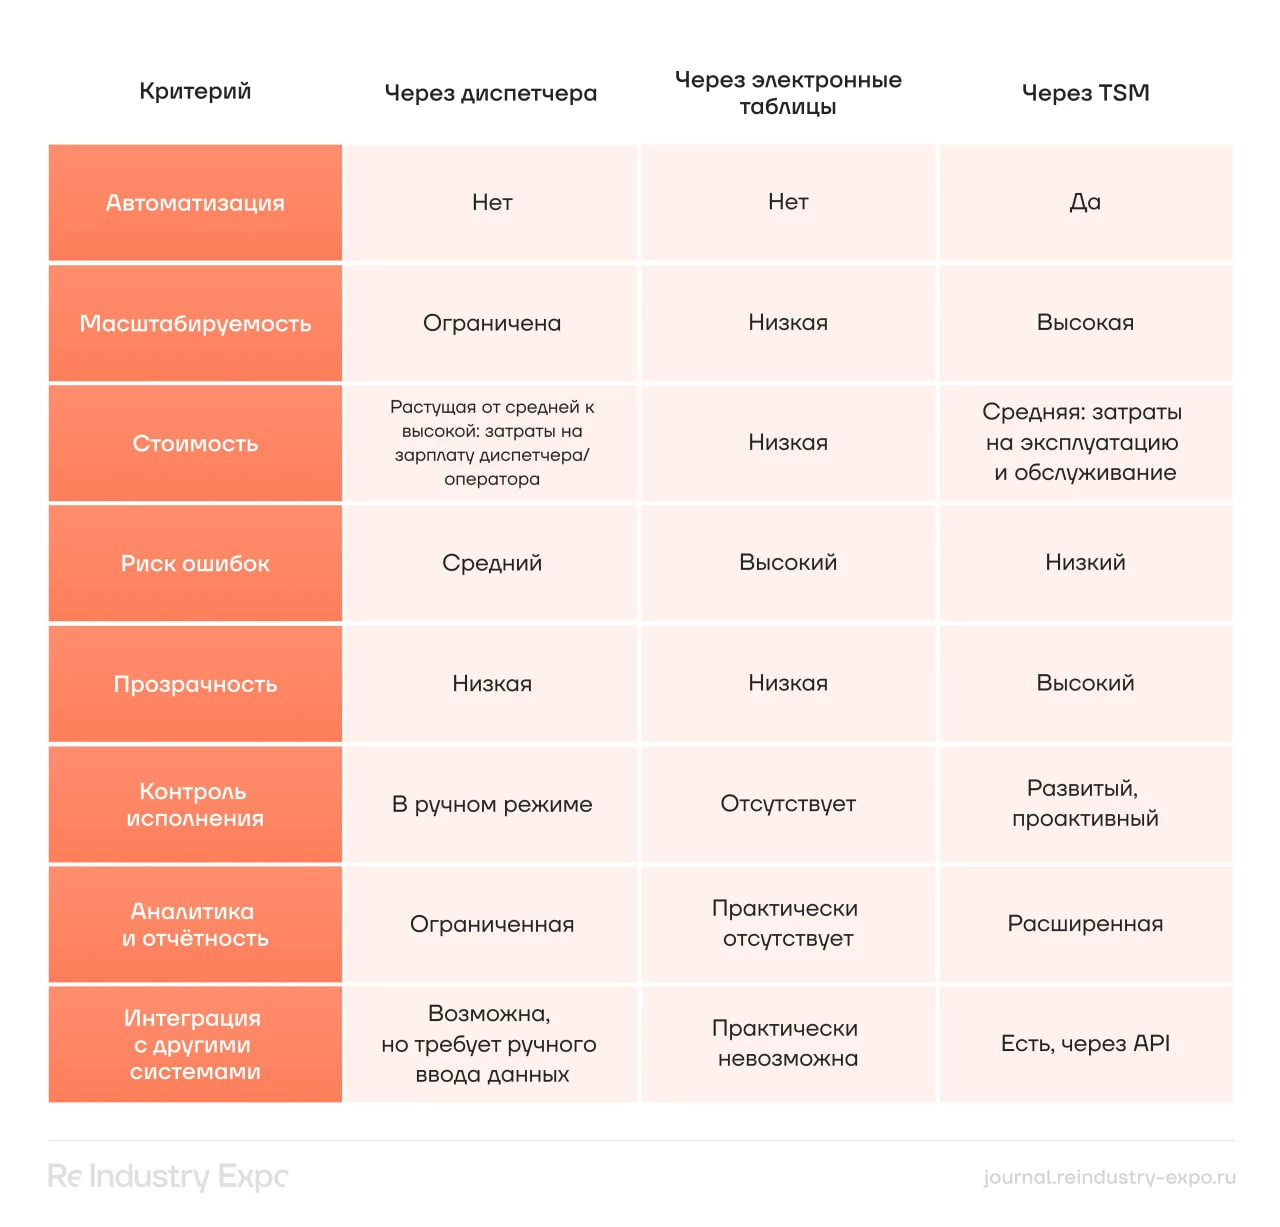
Электронная очередь, электронные таблицы и TSM решают разные задачи:
Вот так выглядит сравнительная таблица этих инструментов:
УК «Грандо» — это логистический оператор из Ленинградской области с площадкой класса «А+» на 90 000 кв. м, вместимостью до 150 000 паллетомест и пропускной способностью до 500 машин в сутки. Инфраструктура включает сухие, мультитемпературные и низкотемпературные склады.
До внедрения системы слотирования весь процесс приёма заявок шёл через электронную почту. Менеджер получал письма от контрагента, вручную переносил данные во внутренние документы, согласовывал время и подтверждал визит. Такой процесс приводил к путанице и дублированию заявок, а риск ошибок оставался высоким.
Регистрация прибытия, поиск и актуализация данных и документов по визиту, направление на док требовали участия сток-менеджера. Зачастую менеджер мог потратить до 15 минут на поиск той или иной заявки в почте — а таких заявок в день, как вы понимаете, далеко не одна.
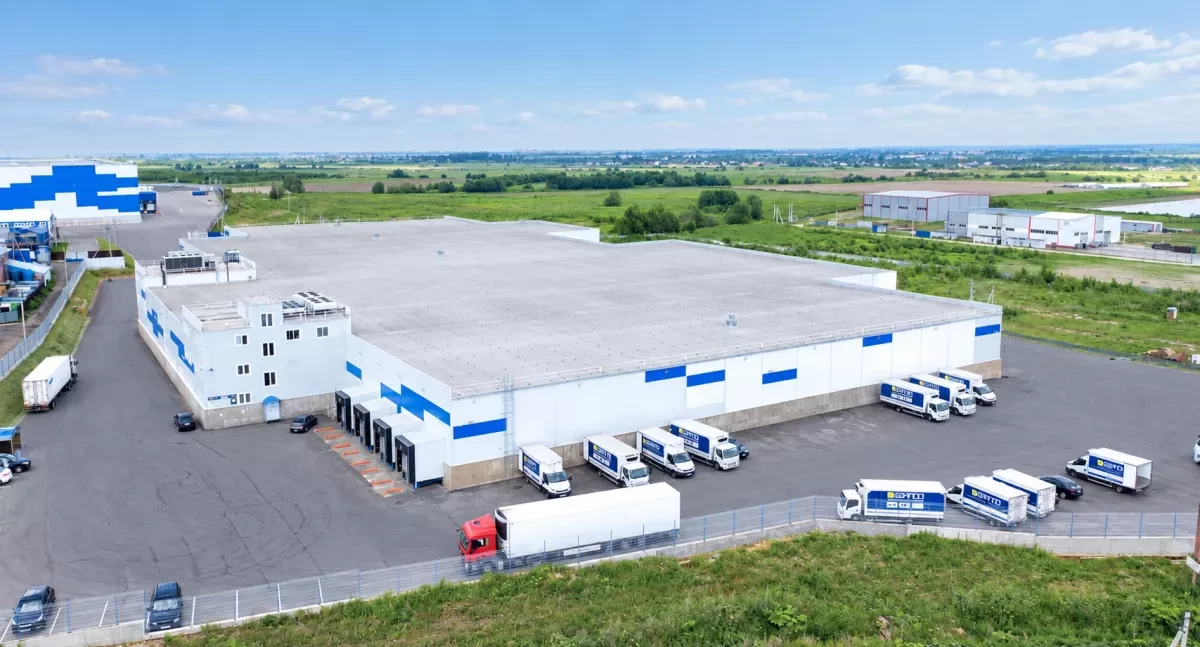
Сегодня «Грандо» обрабатывает более 80 машин в день — вдвое больше, чем до внедрения ant TSM. Источник: АНТ Технолоджис
После запуска ant Time Slot Management компания перенесла заявки в централизованный портал с онлайн-планом визитов и мгновенным обновлением. Клиенты получили возможность самостоятельно бронировать слоты и редактировать данные в заявках. Процесс от бронирования до разгрузки стал автоматизированным, и участие оператора свелось к минимуму.
В ходе внедрения систему доработали под инфраструктуру «Грандо»: настроили индивидуальные нормативы обработки для разных клиентов-поклажедателей, закрепили ворота за несколькими клиентами, внедрили планирование потребности в персонале с учётом специализации — контролёры, водители погрузчиков.
Систему интегрировали с распознаванием номеров на КПП и со складской WMS для автоматической передачи данных, а на операциях внедрили электронные чек-листы.
Экономический эффект проявился уже на этапе тестового периода. При средней зарплате менеджера 100 000 рублей в месяц высвобождение 2–3 часов в смену при обработке 40 заявок в день дало ежемесячную экономию от 25 500 до 38 300 рублей на одного сотрудника.
Сегодня «Грандо» обрабатывает более 80 машин в день — вдвое больше, чем до внедрения, — потому что к системе подключаются новые клиенты и каждый из них бронирует слоты через портал.
Решение об автоматизации зависит от интенсивности транспортного потока, сложности операций и потребности в прозрачности.
Первый фактор, на который нужно обратить внимание, — интенсивность транспортного потока.
Когда в день приходит от 5 до 15 машин, диспетчер, как правило, справляется с таблицами в Excel, и склад обрабатывает такой поток без критических сбоев.
Однако как только бизнес растёт и количество машин увеличивается, ручные процессы начинают вредить: человеческий фактор множит ошибки, а отсутствие системности тормозит развитие.
Хороший пример — компания НЕОХИМ, которая столкнулась с этим порогом и автоматизировала управление транспортным потоком на складе. После запуска ant TSM 60% слотов стали бронировать через систему, а транспортный поток удалось распределить по рабочему дню более равномерно.
© КСЛ Экспо, 2026


